Kokkuvõte brändi asutajatele ja hankimisdirektoritele
Kaasaegses e-kaubanduses ja jaemüügis kannatavad naiste kõrged kontsad kogu tööstusharutagastusmäär 30% kuni 35%. Üle 70% nendest tuludest ei tulene mitte visuaalse disainiga rahulolematusest, vaid füüsilisest ebamugavusest: kanna võnkumine, kaare kokkuvarisemine ja valulik esijalgade surve. Kõrgmoe esteetika ja tõelise kogu päeva kandmise vahelise lõhe ületamiseks on vaja käsitleda kõrgete kontsade tootmist ehituskonstruktsioonina. Viimaste kaldenurkade kalibreerimise, konsoolsete terasvarte tugevdamise, kahetihedusega polsterduse ja paindlike tööriistastrateegiate kasutamise abil saavad eramärgised märkimisväärselt vähendada tagastusmäära ja kaitsta kliendi eluaegset väärtust.
Naistejalatsite kõrge tulumäära B2B majandusteadus
Nii esilekerkivate disainerite kaubamärkide kui ka väljakujunenud jaemüügibrändide jaoks pakub naiste kõrgete kontsade kategooria moesektori suurimaid jaemüügi brutomarginaale. Kuid kõrge tootlus kahandab neid marginaale kiiresti tagasipööratud logistikakulude, pakendikahjustuste, laovarude taastamise tasude ja kaubamärgi maine kaotuse tõttu.
Kui veebist ostja avab kingakarbi ja kogeb 15 minuti jooksul pärast kandmist pahkluu ebastabiilsust või teravat muljumist, on toote tagastamine vältimatu. Algpõhjus on harva siluett või välisnahk. Peaaegu alati on see sisemise struktuurse tasakaalu rike.
Kasumliku kõrge kontsaga kollektsiooni loomiseks on vaja OEM-i tootmispartnerit, kes läheneb jalatsite arendamisele anatoomilisest ja mehaanilisest seisukohast. Kui viimased proportsioonid, terasest varre kõvadus ja kontsakinnitussüsteemid on konstrueeritud sünkroonselt, saavutavad kaubamärgid usaldusväärse sobivuse kõikidel suurustel, mille tulemuseks on suurem korduvate ostude arv ja väiksem tulu.
1. Kanna kõrgus ja viimane ehitus: tasakaalu alus
Kinga viimane (vormis) määrab valmis kõrge kontsa iga põhijoone ja survepunkti. Jalatsite väljatöötamisel on sagedane lõks, mis üritab olemasoleval tasasel või madalal kõrgusel kontsa kõrgust muuta, ilma et oleks põhjalikult ümber kujundatud kaare tõusu ja kontsa istme nurka.
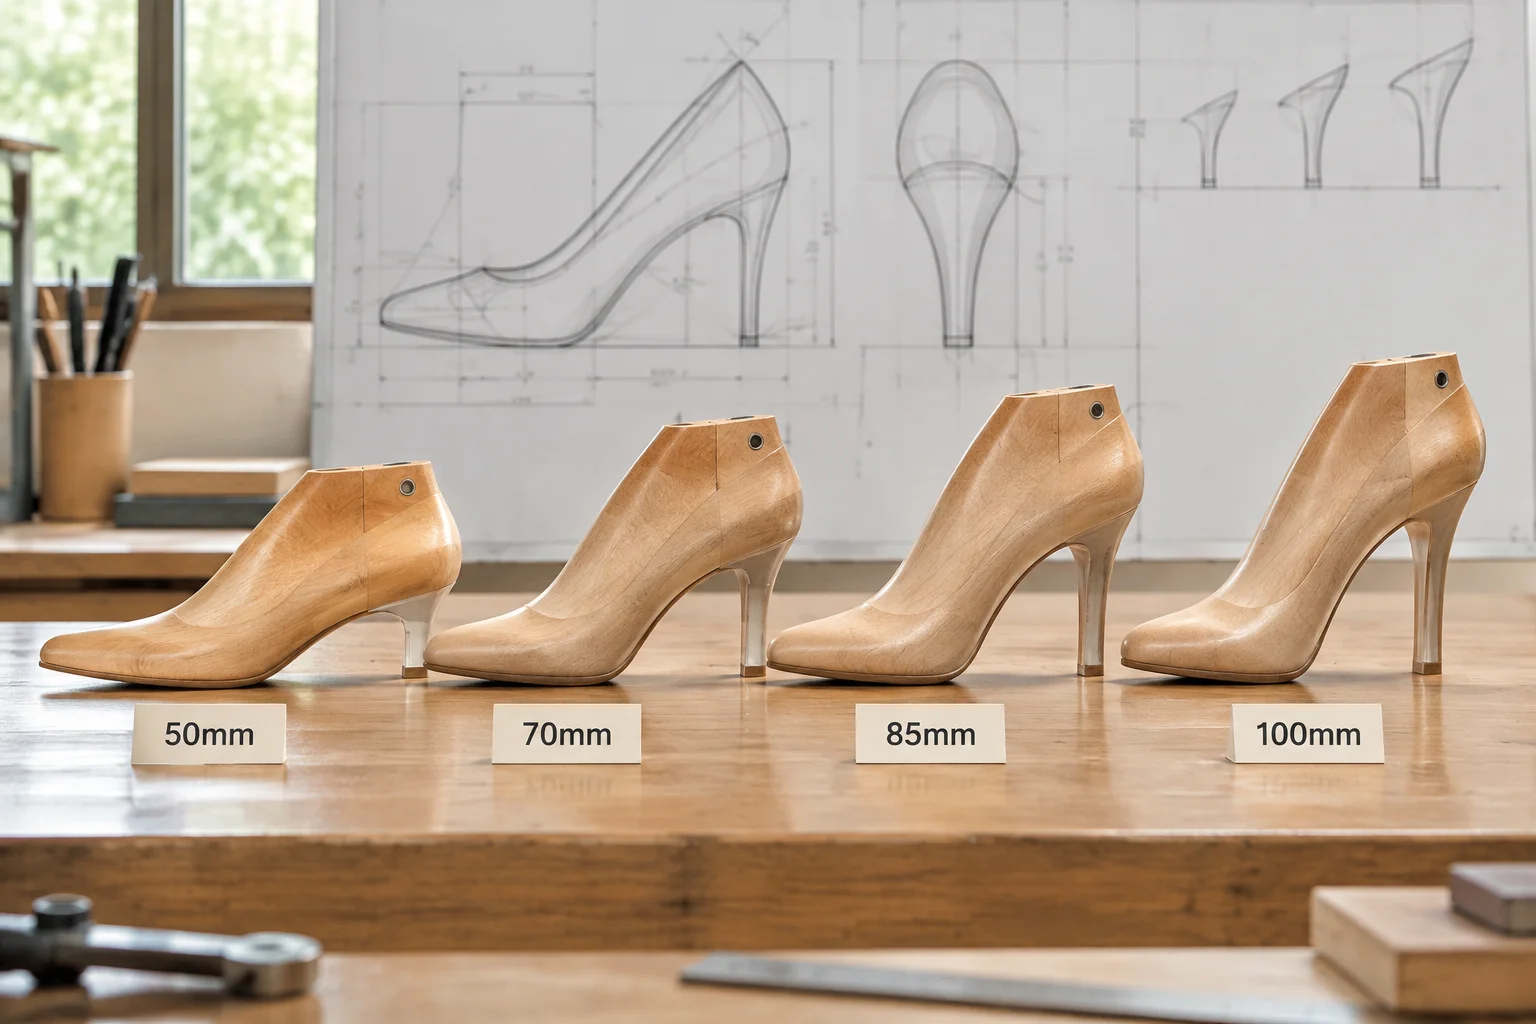
Joonis 1: Kalde langemise nurk ja varba vedru progresseerumine erinevates kontsakõrguse kategooriates.
Anatoomiline viimase joonduse raamistik
Viimane kalibreerimine kanna kõrguse kategooriate lõikes
- Madalad ja kassikontsad (30–50 mm):Kaldenurk jääb vahemikku 12–18 kraadi ja kontsa istme kalle on õrn 2–3 kraadi. Dünaamiline kehakaal jaotub suhteliselt ühtlaselt (umbes . 45% kanna / 55% esiosa).
- Keskklassi kaubanduslikud kontsad (55–75 mm):Kaldenurk suureneb 22–30 kraadini, nihutades ligikaudu 70% gravitatsioonijõust pöialuule. Varbavedru peab olema kalibreeritud 10–12 mm, et säilitada sujuvat kõnnaku üleminekut.
- Kõrged tikk- ja õhtupumbad (80–105 mm):Kalle ulatub 35-45 kraadini, kontsentreerides kuni 85% dünaamilisest koormusest jala esiosale. Sellel kõrgusel sisaldab viimane geomeetria sügavamat kalcaneust (raadiusega 26–30 mm), et vältida jala edasilibisemist.
- Platvorm Stilettos (110 mm+):Platvormi kõrgused nihutavad efektiivse kaldenurga 38–48 kraadini. Jäik jala esiosa kiiktald on vajalik, et juhtida jala maharullumist ilma liigset varba painutamist sundimata.
Jala edasilibisemise (metatarsaalide kinnikiilumise) vältimine
Kui kand tõuseb üle 75 mm, tõmbab gravitatsioon jala allapoole varbakasti, surudes kokku esimese ja viienda metatarsofalangeaalliigese. Täiustatud viimane disain tasakaalustab selle kolme täpse tehnilise seadistuse abil:
- Deep Calcaneuse istme raadius:Viimase tagaosa hoiab kinni kannaluu, luues mehaanilise ploki, mis kinnitab jala tugevalt tagumise veerandi külge.
- Plantaarkaare sobitamine:Viimase vöökoha kõverus säilitab sujuva kontakti mediaalse pikivõlviga, kandes kuni 18% gravitatsioonilisest koormusest tagasi jala keskosasse.
- Esijala külgmine kliirens:Isegi teravate teravate varvastega siluettide puhul säilitab sisemine kuuli ümbermõõt piisava külgmise reljeefi, vältides varvaste muljumist vastu sisemist jäikust.
2. Struktuurne südamik: karastatud terasest varre ja kanna ankurdamine
Kõrge konts toimib arhitektuurse konsoolina. Kõndimise ajal liigub dünaamiline löögijõud läbi jala tagumise osa ja kandub üle jalatsi kitsa vöökoha esijala poole. Ilma korraliku šassii tugevdamiseta paindub kaar allapoole, põhjustades kanna tahapoole paiskumist, pahkluu destabiliseerimist ja lõpuks klõpsatust.
Nulldefektiga šassii anatoomia
- Kuumtöödeldud vedruterasest vars:Kõrge süsinikusisaldusega teras, karastatud Rockwelli kõvadusega 42–48 HRC, profileeritud pikisuunaliste ribidega jäikustega, et vältida väändumist.
- Mitmekihiline tugevdatud sisetalla südamik:Struktuurne tselluloosist sisetallaplaat, mis on lamineeritud suure tihedusega vulkaniseeritud puitkiudplaadiga ja sisseehitatud klaaskiuga tagumises veerandis.
- Mitmepunktiline kinnitusmaatriks:Tugev tsentraalne ajamkruvi, mis on ühendatud 3 kuni 4 okastraadiga rõngasvarre kinnitusnaelaga, mis on ankurdatud süstitud suure tihedusega komposiit kannatüüblisse.
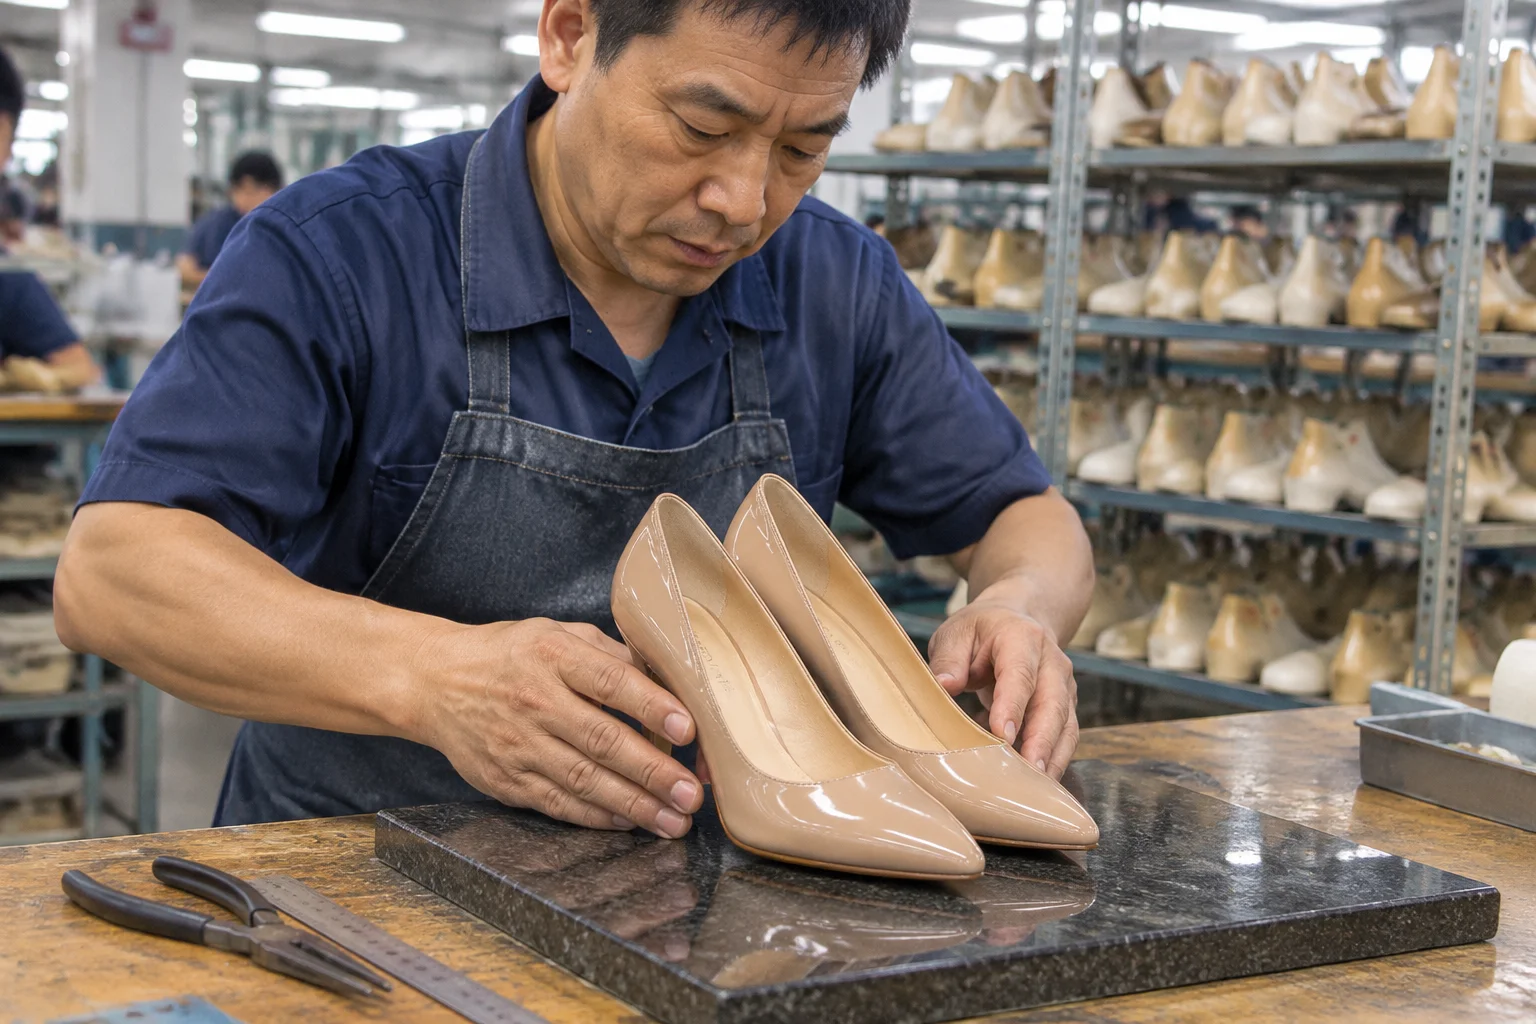
Joonis 2: Täpne pinnaplaadi tasakaal ja konstruktsiooni joondamise kontrollimine meie töökojas.
Standardiseeritud mehaanilise testimise võrdlusalused
- Varre väsimuse kestus (SATRA TM21):Karastatud terasest vars peab vastu pidama minimaalselt500 000 pidevat painutustsüklitvahelduvate dünaamiliste koormuste all ilma juuksepiiri murdumise või püsiva läbipaindeta.
- Kanna kinnituse mahatõmbamine ja löök (SATRA TM144 / ASTM F2232):Kannaploki ja sisetalla vundamendi vaheline ühenduskoht peab vastu pidama minimaalsele eraldusjõule0,8 kN kuni 1,2 kN (80–120 kg)külglöögi ja tõmbetõmbe katses.
- Kannatihvti löögikindlus (SATRA TM20):Sissepritsitud kannakeha (polükarbonaat, suure löögiga ABS või survevalu alumiiniumsulam) peab ilma mikropragudeta taluma korduvaid 0,68 džauli lööke.
3. Ergonoomiline pehmendus õhukeste moesiluettidega
Traditsioonilised luksuslikud kõrged kontsad toetuvad sageli põhilisele puitkiudplaadile ja õhukestele nahast sokkidele, jättes kandjale nulli löögisummutuse. Kaasaegsed tarbijad ootavad spordijalatsite mugavust, mis on peidetud elegantsete kõrgmoeliste profiilide sisse. Selle saavutamiseks on vaja mitmekihilisi komposiittaldasid, mis on konstrueeritud ilma ülajoonele nähtavat kogust lisamata.
Mitmetihedusega sisetalla ristlõige
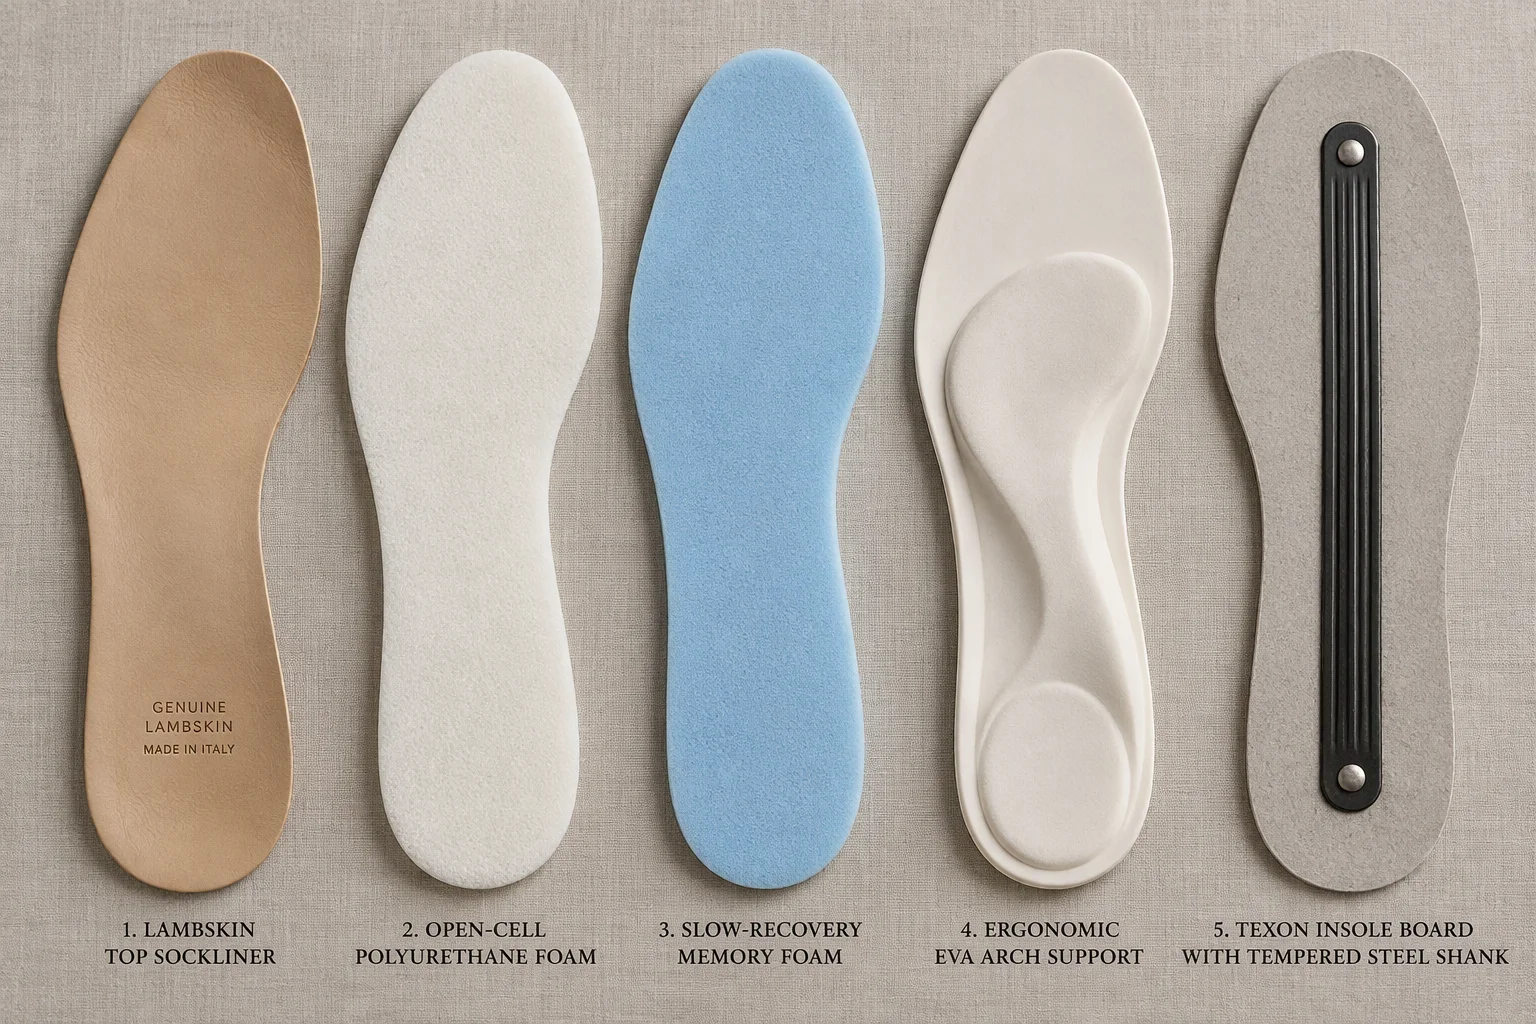
Joonis 3: Mitmetihedusega sisetallakiht jäiga Texoni struktuurplaadi ja karastatud terasest varrega.
Suure jõudlusega sisetalla komponendid
- Mikrotsellulaarne jala esiosa polsterdus:Avatud rakuga polüuretaanvahust sisetükid jäävad üle95% nende algsest tagasilöögi paksusestkogu jalatsi elutsükli jooksul, leevendades maapinnaga lööke.
- Anatoomilise kaare küpsised:Skulpeeritud EVA kaare sisetükid täidavad loomuliku tühimiku jala plantaarse sidekirme ja jalatsi vöö vahel, pakkudes pidevat toestust jala keskosale.
- Libisemiskindlad seemisnahast sokid:Harjatud mikrokiud või ülemise teraga lambanahast sokikatted tagavad õrna hõõrdumise, mis hoiab ära jala sisemise libisemise.
4. Materjalide valik ja täpsus, kestev käsitöö
Pealmine materjali valik ja vastupidav teostus määravad tarbija jaoks nii välise viimistlemise kui ka esialgse sissemurdmismugavuse.
Kõrge kontsaga konstruktsiooni materjalispetsifikatsioonid
- Täisteraline vasikanahk (1,0–1,2 mm):Pakub loomulikku tõmbeelastsust ja hingavust. Ühildub sujuvalt viimaste joontega nõtkete sissemurdmisomadustega, ideaalne luksuslike terava ninaga pumpade ja kleitsaabaste jaoks.
- Kitse- ja lambapoja seemisnahk (0,8–1,0 mm):Erakordselt pehme sametise kuhjaga, pakkudes kohest sisseastumismugavust õrnade rihmadega sandaalide ja õhtuste slingbackide jaoks.
- Keskkonnasõbralik mikrokiudnahk (0,9–1,1 mm):Omab ühtlast tõmbetugevust ja nullidefekte, tagades jätkusuutlikele kaubamärkidele suure vastupidavuse ja suurepärase kuju säilitamise.
- Siidist satiinist ja tekstiilist brokaadid (0,4 mm vahevoodriga):Omab null loomulikku venitust. Nõuab spetsiaalseid kootud vahevooderdusi ja mittevenivaid alusmaterjale, et vältida õmbluse moonutusi kestmise ajal.
Kestev täppis- ja servatöötlus
- Termoplastilised loendurid ja varbapuhastused:Vaakumvormitud termoplastilised jäikused (0,8–1,2 mm) tagavad kanna jäiga haarde, samas kui nende servad on nullpaksusega kaetud, vältides hõõrdvillide tekkimist piki Achilleuse kõõlust.
- Tucki kestev ja marginaali vahelejätmine:Ülemised püsivad veerised piki vöökohta libistatakse enne tsementeerimist paberõhukese suleservani, tagades täielikult tasase sisepõranda ilma kõrgendatud ribideta jala all.
5. Tööriistade ökonoomika: kohandatud kannavormid vs. avatud vormi paindlikkus
Arenevate jalatsibrändide puhul on tööriistakulud olulised kapitalikulud. Patenteeritud kannavormide väljatöötamine, sealhulgas peamised kannaplokid, ülevalt tõstetavad survevaluvormid ja kohandatud terasvarred, nõuab märkimisväärseid esialgseid investeeringuid.
Eritellimusel kohandatud kontsavorm
- Kapitaliinvesteering:1500–3500 dollarit vormikomplekti kohta
- Tarneaeg:30-45 päeva inseneritööd
- Eelis:100% patenteeritud siluett
- Parim: Established volume (>1000 paari)
Open-Mold Library + kohandatud viimistlus
- Kapitaliinvesteering:Tööriistade maksumus 0 dollarit
- Tarneaeg:7–10 päeva kiire proovivõtt
- Eelis:Eeltestitud stabiilsus ja nullrisk
- Parim:Agile kaatrid (300 paari MOQ)
Kuidas Solefina toetab paindlikku brändi skaleerimist
- Ulatuslik avatud vormiarhiiv:Otsene juurdepääs enam kui 300+ eelkonstrueeritud, stabiilsustesti kontrollitud kontsadele, alates 45 mm moodsatest arhitektuursetest plokkidest kuni 105 mm punase vaiba stilettideni.
- Kohandamise viimistlemine:Eristage lahtise vormiga kontsakujusid galvaniseerimise (kuld, kroom, gunmetall), ehtsa nahast ümbrise, gradient-pihustuslaki või läbipaistva toonitud akrüüliga.
- Paindlikud 300-paari minimaalsed tellimused:Käivitage uued kapslikollektsioonid hallatavate 300-paariliste partiidega stiili kohta, võimaldades brändidel testida turunõudlust, enne kui investeerivad omakapitali kohandatud tööriistadesse.
6. Saatmiseelne kvaliteedi tagamine: 5-värava protokoll
Tagamaks, et iga tarnitud paar vastab rangetele rahvusvahelistele jaemüügistandarditele, läbivad tootmistellimused põhjaliku 5-etapilise kontrolliprotokolli:
- Sümmeetria ja vertikaalne joondus:Iga paar asetatakse kalibreeritud graniidist pinnaplaadile, et veenduda, et vasak ja parem kingad seisavad ideaalselt vertikaalselt, ilma külgkaldeta (tolerants on 1,0 mm).
- Turvise kontaktjoone kontroll:Kanna ülaosa tõste ja jala esiosa kontaktpunkt peavad toetuma samaaegselt ja ühtima horisontaaltasapinnaga ilma kivide või tühikuteta.
- Kanna pöördemomendi takistus:Manuaalne ja mehaaniline pöördemomendi kontroll kontrollib, et kannaplokil pole külgsuunalist läbipainet ega kriuksumist pöörlemisrõhu all.
- Sisetalla voodri ja kleepumise kontroll:100% metallidetektori sõelumine ja visuaalne kontroll tagavad sokkide tasase paigutuse, sujuva servade sulgemise ja ilma katmata kinnitusklambriteta.
- D65 värvide sobitamine ja servade värvimine:Pealmist nahka ja käsitsi tinditud servavärvi kontrollitakse standardiseeritud D65 päevavalguses, et tagada kõigi lõigatud paneelide täpne värvi ühtlus.
Korduma kippuvad küsimused (KKK)
Mis on standardne MOQ kohandatud kõrgete kontsade tootmiseks?
Meie paindlik tootmine Solefinas algab kell300 paari stiili ja värvivaliku kohta. See võimaldab sõltumatutel ja arenevatel kaubamärkidel pakkuda mitut suurust, ilma liigset laoriski võtmata.
Kuidas vältida kontsade võnkumist ja ebastabiilsust kõrgete pumpade korral?
Stabiilsus saavutatakse kolme tehnilise kontrolli abil: viimase kaldenurga täpne sobitamine täpse kanna kõrgusega, SATRA sertifikaadiga karastatud süsinikterasest varre (42–48 HRC) kasutamine ning kanna ankurdamine mitmepunktiliste kruvide ja rõngasvarre naeltega suure tihedusega komposiittüübliteks.
Kas saate kujundaja visandite või 3D CAD-failide põhjal välja töötada kohandatud kõrged kontsad?
Jah. Meie insenerimeeskond teisendab 2D visandid terviklikeks 3D CAD mudeliteks, loob SLA vaigu prototüübid sobivuse ja silueti hindamiseks 5 tööpäeva jooksul ning tegeleb kõigi vormitööriistadega pärast lõplikku kinnitamist.
Mis on tüüpiline prototüübi proovide võtmise ja hulgitootmise teostusaeg?
Esialgsed prototüübid, mis kasutavad meie avatud vormiraamatukogu7 kuni 10 tööpäeva. Täielikult kohandatud kestab patenteeritud kannavormidega25 kuni 30 päevasealhulgas mehaaniline katsetamine. Masstoodangu keskmised35 kuni 45 päevaproovijärgne allakirjutamine.
Kas olete valmis välja töötama suurepärase stabiilsuse ja madala tootlikkusega kõrgeid kontsi?
Partner Solefina spetsiaalse jalatsiehituskeskusega. Juurdepääs 300+ stabiilsusega kontrollitud kannakestusele, paindlikele 300 paari MOQ-dele ja rangele SATRA-ühilduvale kvaliteedikontrollile.